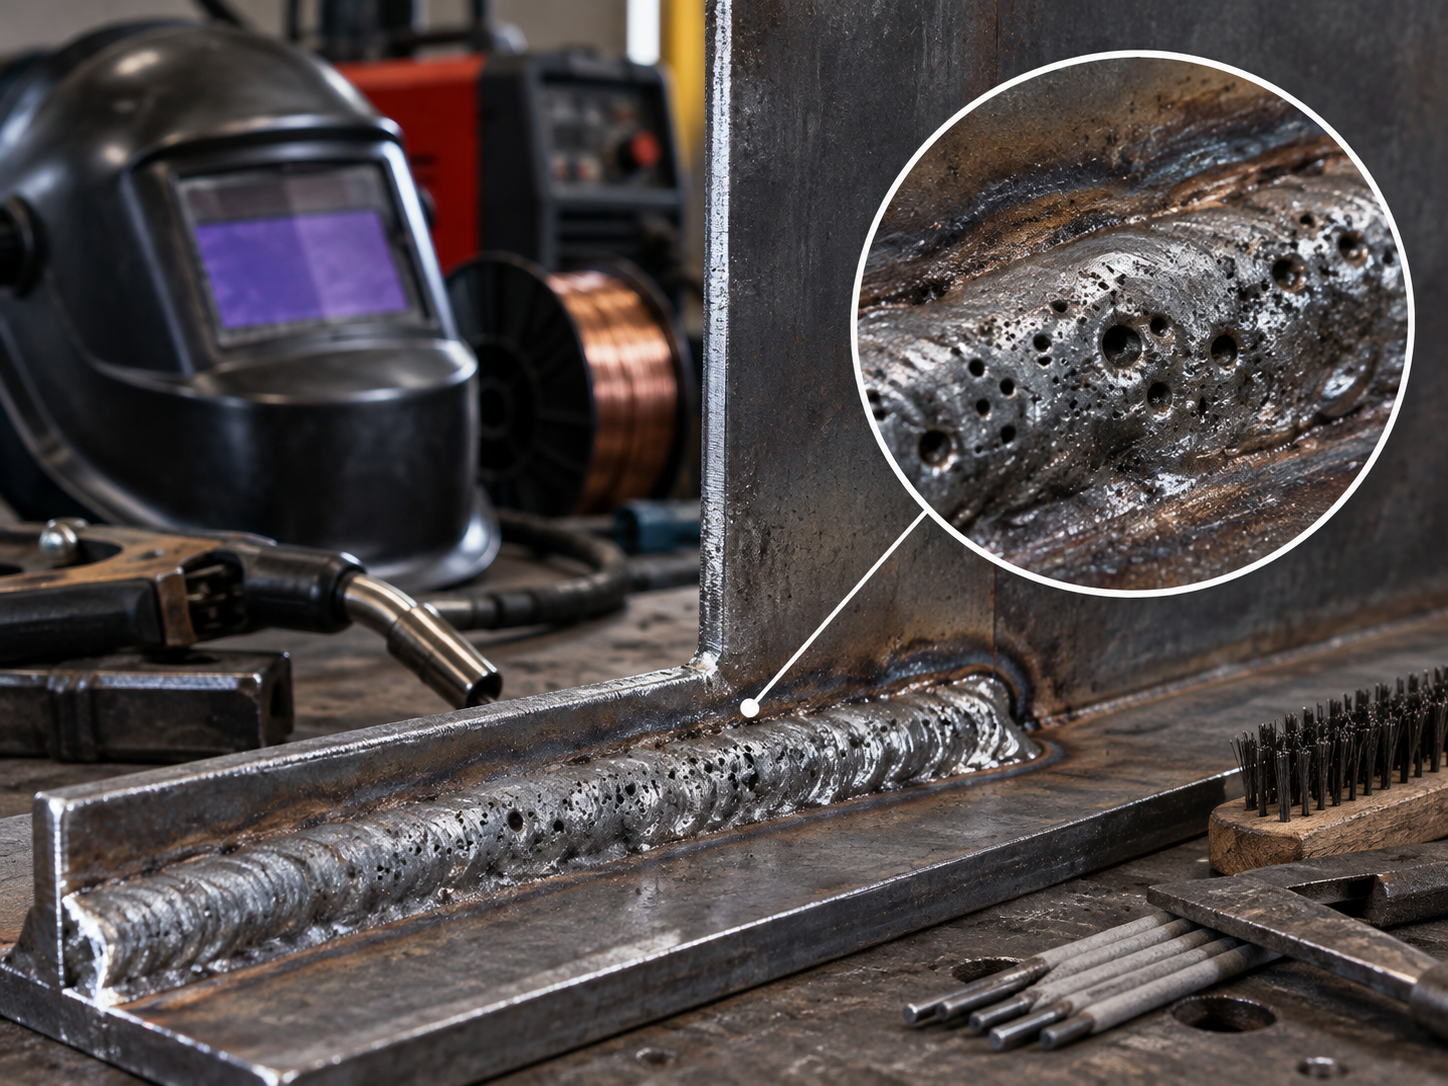
Почему сварочный шов получается пористым: основные причины и способы устранения
Поры в сварном шве — один из распространённых дефектов, с которым могут столкнуться как начинающие сварщики, так и опытные мастера. Иногда небольшие полости заметны уже после сварки, а в других случаях дефекты обнаруживаются только при более тщательном контроле соединения.
Пористость способна ухудшать качество сварного соединения, поэтому просто зачистить поверхность и не обращать внимания на проблему — не лучший вариант. Важно определить её причину и устранить её до продолжения работы.
Разберёмся, почему появляются поры при сварке, какую роль играют подготовка металла, защитный газ, проволока и настройки оборудования и что проверить, если сварочный шов постоянно получается пористым.
Что такое пористость сварного шва?
Во время формирования сварочной ванны в расплавленном металле могут присутствовать газы. Если они не успевают выйти до затвердевания металла, внутри шва образуются полости — поры.
Они могут быть единичными или многочисленными, располагаться на поверхности либо внутри сварного соединения.
Внешне проблема может проявляться небольшими отверстиями и раковинами после сварки или зачистки.
Причин появления такого дефекта много. Поэтому при повторяющейся пористости лучше последовательно проверить весь процесс — от состояния свариваемого металла до подачи защитного газа.
Причина №1. Загрязнённая поверхность металла
Одна из первых вещей, которую стоит проверить, — подготовку деталей.
Ржавчина, масло, краска, влага и другие загрязнения могут отрицательно влиять на процесс сварки.
Перед выполнением ответственного соединения рабочую область необходимо подготовить в соответствии с применяемой технологией. Часто требуется удалить загрязнения, ржавчину, лакокрасочное покрытие и другие вещества в зоне будущего шва.
Особое внимание стоит уделить маслам и техническим жидкостям.
Чем стабильнее и чище условия формирования сварочной ванны, тем меньше факторов, способных привести к дефектам.
Причина №2. Влага
Влага — ещё один фактор, который нельзя игнорировать.
Она может находиться непосредственно на поверхности детали или попадать в процесс вместе с загрязнёнными либо неправильно хранившимися расходными материалами.
Например, некоторые типы электродов требуют соблюдения определённых условий хранения и подготовки перед использованием.
Если материалы хранились в неподходящих условиях, следует учитывать рекомендации их производителя.
Сваривать мокрые или покрытые конденсатом детали не следует.
Причина №3. Недостаточная защита сварочной ванны газом
При сварке MIG/MAG или TIG большое значение имеет стабильность газовой защиты.
Если сварочная ванна недостаточно защищена от окружающего воздуха, вероятность появления дефектов увеличивается.
Причина может быть не только в самом баллоне.
Проверьте всю систему:
Если проблема появилась неожиданно, хотя раньше аппарат работал нормально, имеет смысл начать именно с проверки подачи газа.
Причина №4. Слишком сильный поток защитного газа
Логика «чем больше газа, тем лучше» при сварке не работает.
Избыточная подача также может нарушить нормальную защиту сварочной зоны. Слишком сильный поток способен создавать завихрения и способствовать попаданию окружающего воздуха в область сварки.
Поэтому расход защитного газа следует устанавливать с учётом технологии, используемой горелки, диаметра сопла и условий выполнения работ.
Не стоит увеличивать расход без необходимости в попытке решить проблему пористости.
Причина №5. Сквозняк и ветер
Даже исправное оборудование и правильно установленный расход газа не гарантируют стабильной защиты, если сварка выполняется на сильном сквозняке или открытом воздухе при ветре.
Поток воздуха способен сдувать защитный газ с области сварочной ванны.
Особенно важно учитывать это при MIG/MAG- и TIG-сварке.
Если работа проводится на улице или в помещении с сильным движением воздуха, необходимо организовать рабочее место таким образом, чтобы уменьшить влияние ветра, соблюдая при этом требования к безопасной вентиляции.
Причина №6. Загрязнённое сопло горелки
При работе полуавтоматом на сопле постепенно накапливаются брызги металла.
Если их становится слишком много, нормальная подача защитного газа может нарушаться.
Поэтому состояние горелки необходимо регулярно проверять.
Сопло должно быть чистым и исправным. Одновременно можно проверить состояние контактного наконечника и других расходных элементов горелки.
Регулярное обслуживание оборудования помогает не только снизить риск дефектов, но и поддерживать стабильность процесса сварки.
Причина №7. Проблемы со сварочной проволокой
Качество и состояние сварочной проволоки также имеют значение.
Проволока должна соответствовать свариваемому материалу и выбранной технологии. Необходимо соблюдать условия её хранения и защищать от загрязнения и влаги.
Если катушка долго находилась в неподходящих условиях или на поверхности появились следы коррозии и загрязнений, это может сказаться на процессе сварки.
Кроме того, следует проверить стабильность подачи проволоки.
Рывки, пробуксовка и другие проблемы механизма подачи мешают поддерживать равномерный процесс.
Причина №8. Неправильное положение горелки
На качество газовой защиты может влиять и техника сварщика.
Слишком большое расстояние между горелкой и сварочной ванной, неподходящий угол или чрезмерно длинный вылет проволоки способны ухудшить стабильность процесса.
Особенно часто подобные ошибки встречаются у начинающих сварщиков.
При настройке оборудования стоит учитывать рекомендации производителя аппарата и расходных материалов, а параметры корректировать под конкретную задачу.
Причина №9. Неправильные настройки сварочного аппарата
Напряжение, сварочный ток, скорость подачи проволоки и скорость перемещения горелки должны соответствовать друг другу и условиям сварки.
Нельзя назвать одно универсальное значение, которое будет правильным для любого металла.
Настройки зависят от:
Если параметры подобраны неправильно, процесс становится нестабильным, что может способствовать появлению различных дефектов.
Причина №10. Неподходящие расходные материалы
Сварочная проволока, электроды, защитный газ и другие материалы должны соответствовать выполняемой работе.
Расходники нельзя выбирать только по цене или принципу «этими варил раньше».
То, что подходит для одного металла и способа сварки, может оказаться неподходящим для другого.
Поэтому перед работой необходимо проверить совместимость расходных материалов с основным металлом и используемой технологией.
Что делать, если появились поры?
Если проблема повторяется, лучше не менять одновременно все параметры аппарата. Так будет сложно определить настоящую причину.
Проверяйте систему последовательно.
Начните с поверхности металла: очистите и высушите рабочую область.
Затем проверьте расходные материалы.
При сварке в защитном газе убедитесь, что газ действительно поступает к горелке, осмотрите шланги, соединения, редуктор и сопло.
Исключите воздействие сильного сквозняка.
После этого проверьте настройки оборудования и технику ведения горелки.
Такой подход позволяет постепенно исключать возможные причины и быстрее находить источник проблемы.
Можно ли оставить пористый сварочный шов?
Решение зависит от назначения конструкции, требований к соединению, характера и количества дефектов.
Для ответственных конструкций требования к качеству сварных соединений определяются соответствующей технологической и нормативной документацией.
Поэтому универсального правила «несколько пор можно оставить» не существует.
Если качество соединения вызывает сомнения, особенно когда речь идёт о нагруженной или ответственной конструкции, необходимо руководствоваться установленными требованиями и при необходимости провести соответствующий контроль.
Как снизить риск появления пор при сварке?
Полностью свести профилактику к одному действию нельзя. Качество шва складывается из нескольких факторов.
Перед началом работы полезно проверить:
Часто именно такая базовая проверка помогает обнаружить проблему ещё до начала сварки.
Сварочное оборудование и расходные материалы в Саранске
Стабильный сварочный процесс зависит не только от навыков мастера, но и от правильно подобранного оборудования и качественных расходных материалов.
Если вам нужны сварочные аппараты, сварочная проволока, электроды, комплектующие, принадлежности и другое сварочное оборудование в Саранске, подобрать необходимое для работы можно в «Центре сварки».
При выборе важно учитывать способ сварки, материал и толщину деталей, используемый аппарат и предполагаемые условия работы.
Правильно подобранное оборудование и расходные материалы в сочетании с подготовкой металла и грамотными настройками помогают получать более стабильный и качественный сварочный шов.
Поры в сварном шве — один из распространённых дефектов, с которым могут столкнуться как начинающие сварщики, так и опытные мастера. Иногда небольшие полости заметны уже после сварки, а в других случаях дефекты обнаруживаются только при более тщательном контроле соединения.
Пористость способна ухудшать качество сварного соединения, поэтому просто зачистить поверхность и не обращать внимания на проблему — не лучший вариант. Важно определить её причину и устранить её до продолжения работы.
Разберёмся, почему появляются поры при сварке, какую роль играют подготовка металла, защитный газ, проволока и настройки оборудования и что проверить, если сварочный шов постоянно получается пористым.
Что такое пористость сварного шва?
Во время формирования сварочной ванны в расплавленном металле могут присутствовать газы. Если они не успевают выйти до затвердевания металла, внутри шва образуются полости — поры.
Они могут быть единичными или многочисленными, располагаться на поверхности либо внутри сварного соединения.
Внешне проблема может проявляться небольшими отверстиями и раковинами после сварки или зачистки.
Причин появления такого дефекта много. Поэтому при повторяющейся пористости лучше последовательно проверить весь процесс — от состояния свариваемого металла до подачи защитного газа.
Причина №1. Загрязнённая поверхность металла
Одна из первых вещей, которую стоит проверить, — подготовку деталей.
Ржавчина, масло, краска, влага и другие загрязнения могут отрицательно влиять на процесс сварки.
Перед выполнением ответственного соединения рабочую область необходимо подготовить в соответствии с применяемой технологией. Часто требуется удалить загрязнения, ржавчину, лакокрасочное покрытие и другие вещества в зоне будущего шва.
Особое внимание стоит уделить маслам и техническим жидкостям.
Чем стабильнее и чище условия формирования сварочной ванны, тем меньше факторов, способных привести к дефектам.
Причина №2. Влага
Влага — ещё один фактор, который нельзя игнорировать.
Она может находиться непосредственно на поверхности детали или попадать в процесс вместе с загрязнёнными либо неправильно хранившимися расходными материалами.
Например, некоторые типы электродов требуют соблюдения определённых условий хранения и подготовки перед использованием.
Если материалы хранились в неподходящих условиях, следует учитывать рекомендации их производителя.
Сваривать мокрые или покрытые конденсатом детали не следует.
Причина №3. Недостаточная защита сварочной ванны газом
При сварке MIG/MAG или TIG большое значение имеет стабильность газовой защиты.
Если сварочная ванна недостаточно защищена от окружающего воздуха, вероятность появления дефектов увеличивается.
Причина может быть не только в самом баллоне.
Проверьте всю систему:
- открыт ли вентиль;
- исправен ли редуктор;
- нет ли утечки;
- целы ли газовые шланги;
- правильно ли подключено оборудование;
- не загрязнено ли сопло горелки;
- соответствует ли расход газа условиям работы.
Если проблема появилась неожиданно, хотя раньше аппарат работал нормально, имеет смысл начать именно с проверки подачи газа.
Причина №4. Слишком сильный поток защитного газа
Логика «чем больше газа, тем лучше» при сварке не работает.
Избыточная подача также может нарушить нормальную защиту сварочной зоны. Слишком сильный поток способен создавать завихрения и способствовать попаданию окружающего воздуха в область сварки.
Поэтому расход защитного газа следует устанавливать с учётом технологии, используемой горелки, диаметра сопла и условий выполнения работ.
Не стоит увеличивать расход без необходимости в попытке решить проблему пористости.
Причина №5. Сквозняк и ветер
Даже исправное оборудование и правильно установленный расход газа не гарантируют стабильной защиты, если сварка выполняется на сильном сквозняке или открытом воздухе при ветре.
Поток воздуха способен сдувать защитный газ с области сварочной ванны.
Особенно важно учитывать это при MIG/MAG- и TIG-сварке.
Если работа проводится на улице или в помещении с сильным движением воздуха, необходимо организовать рабочее место таким образом, чтобы уменьшить влияние ветра, соблюдая при этом требования к безопасной вентиляции.
Причина №6. Загрязнённое сопло горелки
При работе полуавтоматом на сопле постепенно накапливаются брызги металла.
Если их становится слишком много, нормальная подача защитного газа может нарушаться.
Поэтому состояние горелки необходимо регулярно проверять.
Сопло должно быть чистым и исправным. Одновременно можно проверить состояние контактного наконечника и других расходных элементов горелки.
Регулярное обслуживание оборудования помогает не только снизить риск дефектов, но и поддерживать стабильность процесса сварки.
Причина №7. Проблемы со сварочной проволокой
Качество и состояние сварочной проволоки также имеют значение.
Проволока должна соответствовать свариваемому материалу и выбранной технологии. Необходимо соблюдать условия её хранения и защищать от загрязнения и влаги.
Если катушка долго находилась в неподходящих условиях или на поверхности появились следы коррозии и загрязнений, это может сказаться на процессе сварки.
Кроме того, следует проверить стабильность подачи проволоки.
Рывки, пробуксовка и другие проблемы механизма подачи мешают поддерживать равномерный процесс.
Причина №8. Неправильное положение горелки
На качество газовой защиты может влиять и техника сварщика.
Слишком большое расстояние между горелкой и сварочной ванной, неподходящий угол или чрезмерно длинный вылет проволоки способны ухудшить стабильность процесса.
Особенно часто подобные ошибки встречаются у начинающих сварщиков.
При настройке оборудования стоит учитывать рекомендации производителя аппарата и расходных материалов, а параметры корректировать под конкретную задачу.
Причина №9. Неправильные настройки сварочного аппарата
Напряжение, сварочный ток, скорость подачи проволоки и скорость перемещения горелки должны соответствовать друг другу и условиям сварки.
Нельзя назвать одно универсальное значение, которое будет правильным для любого металла.
Настройки зависят от:
- толщины детали;
- типа металла;
- диаметра проволоки или электрода;
- пространственного положения шва;
- типа соединения;
- используемого оборудования и технологии.
Если параметры подобраны неправильно, процесс становится нестабильным, что может способствовать появлению различных дефектов.
Причина №10. Неподходящие расходные материалы
Сварочная проволока, электроды, защитный газ и другие материалы должны соответствовать выполняемой работе.
Расходники нельзя выбирать только по цене или принципу «этими варил раньше».
То, что подходит для одного металла и способа сварки, может оказаться неподходящим для другого.
Поэтому перед работой необходимо проверить совместимость расходных материалов с основным металлом и используемой технологией.
Что делать, если появились поры?
Если проблема повторяется, лучше не менять одновременно все параметры аппарата. Так будет сложно определить настоящую причину.
Проверяйте систему последовательно.
Начните с поверхности металла: очистите и высушите рабочую область.
Затем проверьте расходные материалы.
При сварке в защитном газе убедитесь, что газ действительно поступает к горелке, осмотрите шланги, соединения, редуктор и сопло.
Исключите воздействие сильного сквозняка.
После этого проверьте настройки оборудования и технику ведения горелки.
Такой подход позволяет постепенно исключать возможные причины и быстрее находить источник проблемы.
Можно ли оставить пористый сварочный шов?
Решение зависит от назначения конструкции, требований к соединению, характера и количества дефектов.
Для ответственных конструкций требования к качеству сварных соединений определяются соответствующей технологической и нормативной документацией.
Поэтому универсального правила «несколько пор можно оставить» не существует.
Если качество соединения вызывает сомнения, особенно когда речь идёт о нагруженной или ответственной конструкции, необходимо руководствоваться установленными требованиями и при необходимости провести соответствующий контроль.
Как снизить риск появления пор при сварке?
Полностью свести профилактику к одному действию нельзя. Качество шва складывается из нескольких факторов.
Перед началом работы полезно проверить:
- чистоту и сухость свариваемых поверхностей;
- состояние электродов или проволоки;
- соответствие расходников материалу;
- исправность сварочного оборудования;
- состояние горелки и сопла;
- подачу защитного газа;
- отсутствие утечек;
- настройки сварочного аппарата;
- условия на рабочем месте.
Часто именно такая базовая проверка помогает обнаружить проблему ещё до начала сварки.
Сварочное оборудование и расходные материалы в Саранске
Стабильный сварочный процесс зависит не только от навыков мастера, но и от правильно подобранного оборудования и качественных расходных материалов.
Если вам нужны сварочные аппараты, сварочная проволока, электроды, комплектующие, принадлежности и другое сварочное оборудование в Саранске, подобрать необходимое для работы можно в «Центре сварки».
При выборе важно учитывать способ сварки, материал и толщину деталей, используемый аппарат и предполагаемые условия работы.
Правильно подобранное оборудование и расходные материалы в сочетании с подготовкой металла и грамотными настройками помогают получать более стабильный и качественный сварочный шов.